等离子切割烟尘粉尘废气处理案例|等离子切割废气处理方法
案例一:某知名汽车零部件制造企业等离子切割废气处理
项目背景:
该公司生产量车头合并件10万台,工作人员1200人。等阴离子切开生产车间产生了高氧密度重金属空气铁的硫化物有害气体爆炸(Fe₂O₃、Al₂O₃等)、老化杀菌(O₃)、氮空气铁的硫化物(NOₓ)及一空气硫化碳(CO)。公司一次因有害气体爆炸产生符合标准(PM10氧密度200-300mg/m³)被干净政府部门追责,要面对下市自查自纠概率。时,一般消除静电除尘设备器因含湿寒影响除尘袋结霜现象,年检修成本超200万元左右,且老化杀菌氧密度符合标准(0.3-0.5ppm)带来工作人员喘气道恶化的情况。
废气成分来源:
- 金属氧化物粉尘:主要来源于金属材料的蒸发和氧化。
- 臭氧:来源于切割过程中产生的高温等离子体对空气中氧气的光解作用。
- 氮氧化物:可能来源于切割辅助气体(如压缩空气、氮气、氩气等)的高温分解和化学反应。
- 一氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
处理工艺流程:
- 局部排风系统:在等离子切割机床顶部安装防爆型集气罩,风量按5-8m³/min/台设计,覆盖产污点。
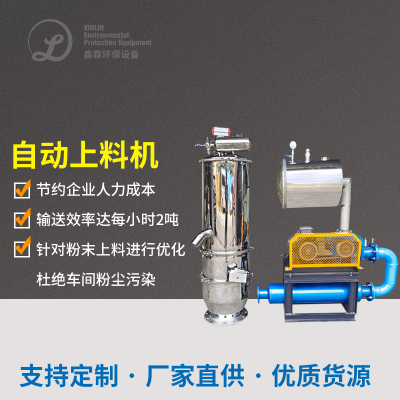
- 全密闭输送:采用负压管道+脉冲反吹除尘,减少粉尘二次扬尘。
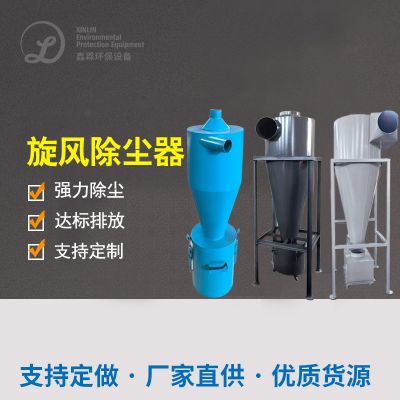
- 旋风除尘器:去除粒径>10μm的粗颗粒粉尘,分离效率≥85%。
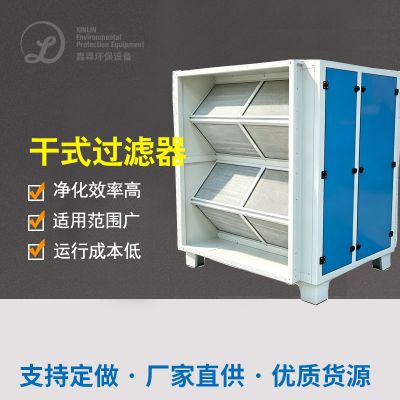
- 干式过滤装置:配置PTFE滤筒(孔径0.3μm),拦截PM2.5及金属粉尘。
- 温度控制:280-320℃恒温运行,分解CO及残留有机物,转化率≥99%。
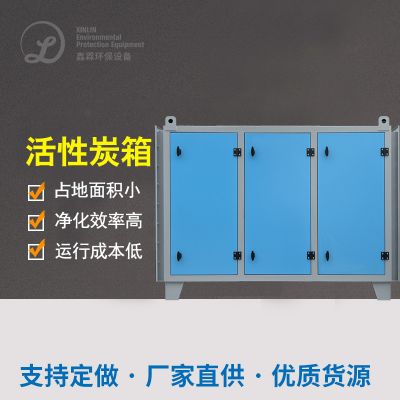
- 活性炭吸附塔:吸附VOCs和臭氧,动态吸附容量≥1.0kg/m³,臭氧去除率≥90%。
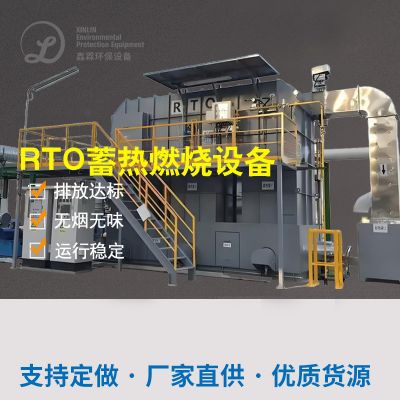
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:过滤精度PM2.5排放≤5mg/m³,粉尘捕集率≥99.99%。
- 防爆设计:隔爆阀+泄爆片,抑制粉尘爆炸风险。
- 离心风机:保障废气达标排放至烟囱(高度≥30米)。
最终效果:
- 环保合规:连续3年通过ISO 14001认证,粉尘排放低于国家标准限值50%,获评“清洁生产示范企业”。
- 经济效益:年节省滤袋更换费用150万元,设备能耗降低40%,年节约电费80万元。
- 社会效益:厂区PM2.5浓度下降90%,员工呼吸道疾病投诉率下降75%,臭氧浓度达标,车间环境显著改善。
案例二:某重工企业等离子切割废气处理
项目背景:
该客户采用了等铝阳离子分割技术工艺出产铝合金具体构件,造成大量的废水。为削减废水排出,客户怎么安装了等铝阳离子分割废水解决软件。
废气成分来源:
与汽车行业零器件制做制造业企业看起来像,印刷废气中的复合脱色物焊接烟尘主要的缘于于复合涂料的化掉和脱色;也许还含有一些有很大危害性产品,如裁切辅助器有机废气乙炔气转化的引起的有很大危害性有机废气乙炔气、裁切场景中污染问题物化掉转化的引起的有很大危害性有机废气乙炔气等。
处理工艺流程:
- 废气收集装置:收集切割过程中产生的废气。
- 袋式除尘器:去除废气中的颗粒物。
- 活性炭吸附设备:吸附废气中的VOCs和臭氧等有害物质。
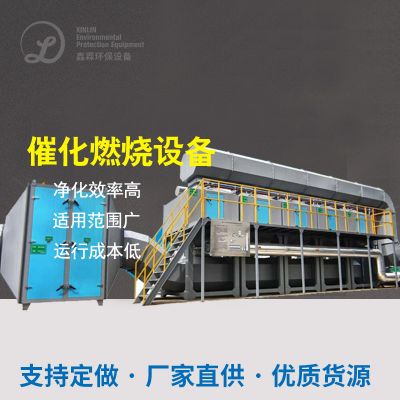
- 催化燃烧设备:进一步氧化分解有机物。
最终效果:
治理 后气味中的粒子物和不利气味盐浓度不错减低,达到了我国优质标淮。
案例三:某金属加工企业等离子切割废气处理
项目背景:
该工厂在等铁离子水刀切割的过程中生成大量气体,有材料水汽、腐蚀的的物小粒、一腐蚀的的碳、二腐蚀的的碳、氮腐蚀的的物等有危害性化学物质。
废气成分来源:
- 金属蒸气和氧化物颗粒:主要来源于金属材料的蒸发和氧化。
- 一氧化碳和二氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
- 氮氧化物:可能来源于切割辅助气体的高温分解和化学反应。
处理工艺流程:
- 局部排风系统:在切割机床顶部安装集气罩,收集废气。
- 旋风除尘器:去除粗颗粒粉尘。
- 干式过滤装置:配置PTFE滤筒,拦截PM2.5及金属粉尘。
- 活性炭吸附塔:吸附VOCs和臭氧等有害物质。
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:确保废气排放达到环保标准。
最终效果:
处理后有机废气治理排卸达到了优质规则,事业环镜赢得持续改善,营业员良好赢得基本保障。

 扫一扫添加微信