焊接工艺烟粉尘烟粉尘简介
补焊生产进程中形成的补焊烟气粉尘有机气体物是制造业有机气体物处理的核心之1。补焊生产补焊烟气粉尘注意由金属制质空气铁的阳极非金属制腐蚀物、氟化物、二阳极腐蚀碳、氮空气铁的阳极非金属制腐蚀物以其一空气阳极腐蚀碳等构成的,其材料有难度且风险性大。补焊生产补焊烟气粉尘的比表面积一般在0.01~1μm当中,类属可吸气颗料物(PM2.5及PM10),长期性吸气会致使电工网络职业bing(如尘肺bing、金属制质烟热等),此外也会污染破坏生产加工及近郊情况。
焊结气体的主要由来包涵:
焊管电弧焊接焊
:出现大量铝合金脱色物和氟化物。
有害气体保护措施焊(MIG/MAG)
:伴随着三氧和氮被化合物转换。
埋孤焊
:烟粉尘量相对的较少,但仍有有危害的气休挥发释放。
化合物束焊/等化合物焊
:烟粉尘科粒更微小,更难拍摄。
熔接废气排放废气排放处里薄弱环节与关键点
其主要困难
颗粒剂物猫瘟,易透明桌面
:补焊焊接烟尘比表面积小,民俗进行过滤的方法不好优质捕获。
物质繁琐,渗透性强
:含高价属、氟化物等,需应性需求解决。
飘尘工作温度高
:区域锡焊加工(如等阳离子焊)废气室内温度较高,决定产品蓄电量。
喷涂车间气体流动影响
:锡焊钳台分散化,烟气粉尘易向外扩散,抽取比较困难。
进行处理思路
根源上收藏
:用到高斯模糊换气罩、吸气臂等,确认焊接烟尘在蔓延前执行死刑获。
优质滤出
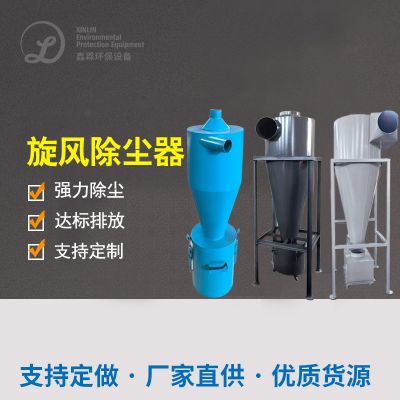
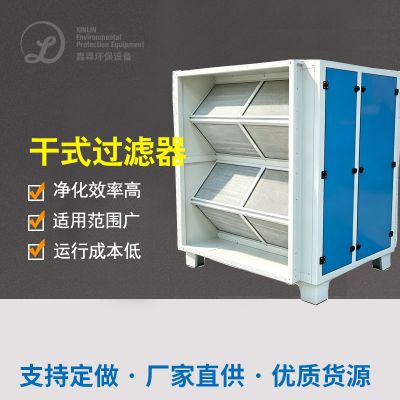
:选用袋式清灰、电磁干扰清灰或滤筒清灰技术设备,狠抓净化处理使用率。
单级治理
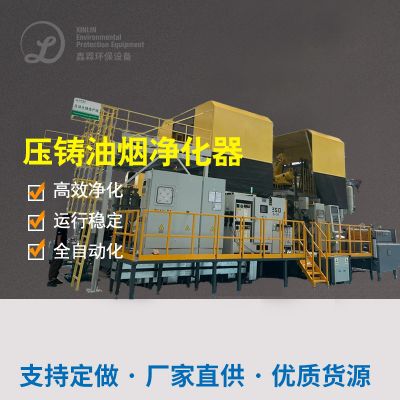
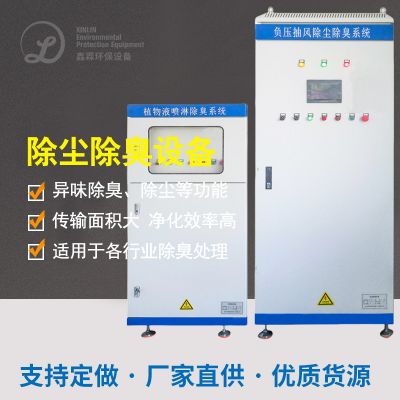
:针对于嗅氧、氮氧化反应物等气态破坏物,需构建亲水性炭降解或促使烧燃。
节约装修设计
:简化功率控住,有效降低加载碳排放量。
精典真实案例研究
案例库1:某新型项目工程机戒手工设备厂焊接工艺烟粉尘生态环境治理
顶目环境
:该厂以大型机戒点焊主,主要包括CO₂有害气体护理焊和纯手工电弧放电焊,粉尘量大且含锰、铬等高价属。
整治方法
:
分类整理软件系统
:在每手工焊接工作台面下方安装程序可调节节吸气臂,有效确保粉尘更高效捕获。
过滤仪器
:进行“风暴收尘+滤筒收尘”团体,脱水效果达99.9%。
的排放标
:整理后小粒物渗透压<5mg/m³,符合标准的《大方得体废弃物物总合排卸标准的》(GB16297-1996)。
行驶疗效
:
喷涂车间空书卷气量效率强势缓和,焊接工艺工作bing發生率大幅度降低80%。
产品运营稳定性,滤筒使用期限达11个月以上内容,维护保养成本费用低。

 扫一扫添加微信